
1. Định nghĩa giao diện giữa các công đoạn
Mỗi điểm giao có hai phía: phần đưa và phần nhận. Cần biết vật được giao ở trạng thái nào, nhận bằng điều kiện gì và điều gì xác nhận đã giao xong. Nếu chỉ nối cơ khí mà thiếu định nghĩa, phôi có thể đúng vị trí nhưng sai hướng hoặc mất mã lô.
Trên tuyến cưa–bào–chà–đóng, kích thước và bề mặt thay đổi theo mốc. Máy sau cần dải đầu vào phù hợp, không tự chấp nhận mọi thứ máy trước tạo ra. Vì vậy, quy cách trung gian và cổng kiểm phải nằm trong hồ sơ tích hợp.
Hệ điều khiển, bảo vệ và tổ chức người vận hành cũng cần được xem toàn tuyến. Một máy có hồ sơ riêng không tự xác nhận ứng dụng mới khi ghép với các phần khác.
2. Bảng giao diện vật liệu và thông tin
| Nhóm | Cần thống nhất | Rủi ro hiểu nhầm |
|---|---|---|
| Vật liệu | Quy cách, hướng, chuẩn và tình trạng | Đúng số lượng nhưng không nhận được |
| Nhịp | Khả năng theo thời gian, khoảng chờ và biến động | Lấy tốc độ đỉnh làm công suất ca |
| Chất lượng | Mục đã kiểm, mục còn chờ và cách tách | Hàng chờ đi tiếp như hàng đạt |
| Dữ liệu | Mã lô, điểm đếm và xác nhận giao | Mất dấu hoặc đếm đôi |
| Ngoại lệ | Dừng, mất dữ liệu và khôi phục | Mỗi máy tự xử lý mà tạo xung đột |
Nên có một người hoặc đơn vị chịu trách nhiệm phối hợp hồ sơ chung. Nếu mỗi bên chỉ xác nhận máy của mình, những khoảng trống giữa hai máy có thể không được ai xử lý rõ.
3. Ví dụ công suất giới hạn lý tưởng
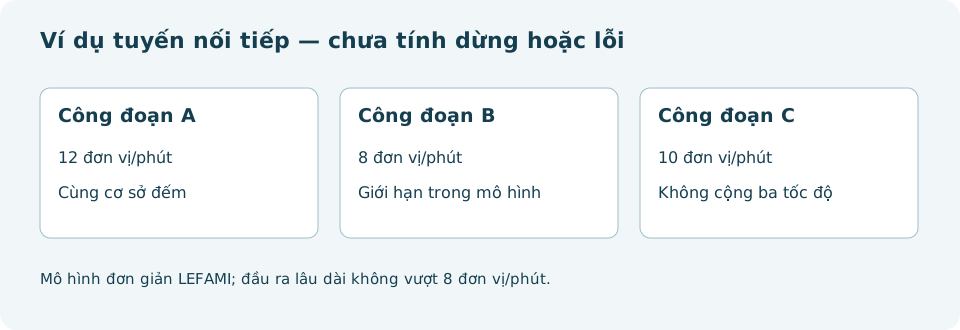
Giả sử ba công đoạn nối tiếp có khả năng ổn định 12, 8 và 10 đơn vị/phút, cùng cách đếm, mỗi sản phẩm đi qua một lần và chưa xét dừng hoặc lỗi. Trong mô hình đơn giản, đầu ra lâu dài không thể vượt 8 đơn vị/phút nếu chưa thay khả năng công đoạn chậm nhất.
Không cộng 12 + 8 + 10 thành sản lượng tuyến. Cũng không lấy trung bình 10 để báo công suất. Nếu có nhiều nhánh, nhiều lần đi qua hoặc xử lý theo lô, phải mô hình hóa đúng dòng trước khi áp phép tính.
Nút thắt thực có thể thay theo sản phẩm, thời điểm và trạng thái thiết bị. Cần dữ liệu đại diện, không chọn chỉ một khoảng máy đang chạy đều nhất để kết luận cả ca.
4. Vùng đệm không tạo thêm công suất xử lý
Ví dụ giả định, vật vào vùng đệm với 10 đơn vị/phút còn phía sau xử lý 8. Nếu chênh giữ ổn định và chưa có yếu tố khác, lượng chờ tăng 2 đơn vị/phút. Một vùng đệm trống có sức chứa 30 đơn vị sẽ đầy sau 15 phút theo mô hình.
Đệm có thể giúp xử lý biến động hoặc chờ ngắn theo phương án, nhưng không sửa sự mất cân đối kéo dài. Khi hỏi mua, cần nói rõ mục tiêu của đệm, giới hạn lưu, trạng thái chất lượng và điều kiện nhận/xuất.
Gỗ chờ cũng cần được quản lý về nhận diện, cách đỡ và điều kiện phù hợp sản phẩm. Không tăng hàng chờ chỉ vì còn chỗ trống trên sàn mà bỏ điều kiện vận hành và giao nhận.
5. Khôi phục sau dừng phải giữ đúng trạng thái
Khi một phần dừng, cần biết phôi nào đang ở đâu, bước nào đã làm và dữ liệu nào chưa được xác nhận. Khởi động lại không được mặc định toàn tuyến trống hoặc toàn bộ vật đã hoàn tất. Cách khôi phục phải do thiết kế và quy trình đã xác nhận.
Nhật ký nên giữ sự kiện từ các phần với quy ước thời gian. Nếu thứ tự bị thay trong lúc xử lý, ghi và đối chiếu nhận diện trước tiếp tục. Một số đếm tổng không thay danh sách trạng thái khi cần truy nguyên.
Các chức năng dừng và bảo vệ cần được đánh giá cùng phạm vi dây chuyền, không chỉ từng tủ điều khiển. Bài viết không cung cấp tín hiệu đấu hoặc logic liên động để áp trực tiếp.
6. Nghiệm thu theo bộ sản phẩm đại diện
Thử cần bao phủ dải sản phẩm được nhận, chất lượng đầu ra, nhịp, thời gian chờ, đổi quy cách và xử lý tình huống theo kế hoạch phù hợp. Ghi rõ các trường hợp chưa thử hoặc ngoài phạm vi, tránh coi một lượt chạy mẫu là xác nhận mọi đơn hàng.
Với gỗ keo xẻ, phôi sấy, cấu kiện pallet và cọc gỗ, mỗi tuyến có cấu tạo công việc khác nhau. Xem lập trình tự gia công để xác định mốc cần nối.
Nối thêm băng tải là xong tích hợp? Còn giao diện vật liệu, dữ liệu, chất lượng và bảo vệ.
Đệm lớn có luôn tốt? Cần mục tiêu và giới hạn; không thay công suất nút thắt.
Máy nhanh nhất quyết định đầu ra? Trong mô hình nối tiếp đơn giản, phần chậm nhất giới hạn; thực tế cần đo đúng dòng sản phẩm.
Nguồn và phạm vi sử dụng
- NIST MEP — Value Stream Mapping: dòng vật liệu và thông tin
- WEINIG — Tích hợp các nhóm giải pháp tự động hóa
Nguồn hãng và cơ quan kỹ thuật dùng để tra nguyên lý, phạm vi và cách đánh giá; không xác nhận LEFAMI sở hữu các hệ thống đó. Bảng thực hành, chỉ số và ví dụ chi phí do LEFAMI biên soạn với dữ liệu giả định, không phải cam kết năng suất, chất lượng hoặc báo giá. Tích hợp, nghiệm thu và an toàn cần đánh giá phù hợp ứng dụng; tài liệu nước ngoài không được trình bày như quy định pháp luật Việt Nam.