
1. Tách yêu cầu cuối khỏi mục tiêu trung gian
Đơn hàng có thể quy định kích thước sau toàn bộ gia công, trong khi xưởng còn cần chà hoặc sửa bề mặt. Nếu đặt mục tiêu bào bằng đúng kích thước nhỏ nhất được giao rồi tiếp tục lấy vật liệu, nguy cơ thiếu kích thước sẽ xuất hiện. Ngược lại, không phải cứ chừa nhiều là tốt: còn năng lực thiết bị, vật liệu và chi phí.
Nên có sơ đồ các mốc: phôi vào, sau chuẩn bị, sau bào, sau chà và kiểm cuối. Với mỗi mốc, ghi kích thước cần kiểm, mục tiêu công đoạn và người chốt. Những mức trung gian phải xuất phát từ đánh giá quy trình thực, không lấy ví dụ bài viết làm cài đặt máy.
Độ ẩm và tình trạng hình học cần được nhận diện cùng mốc. Số đo ở hai trạng thái vật liệu khác nhau không chỉ phản ánh lượng đã gia công.
2. Ví dụ phân bổ lượng thay đổi chiều dày
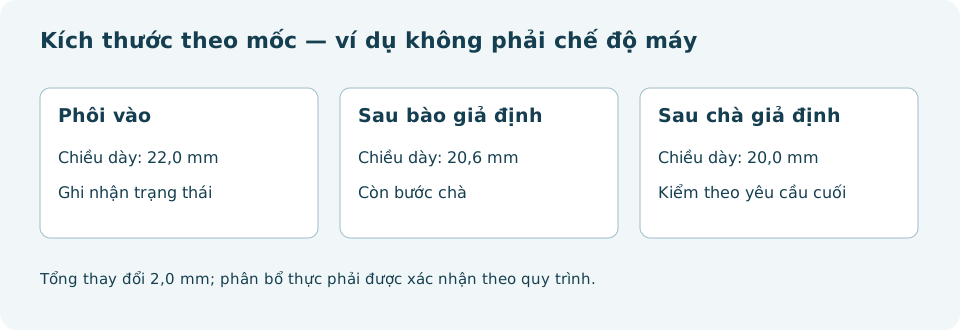
Giả sử chiều dày phôi 22,0 mm, sau bào dự kiến 20,6 mm và sau chà 20,0 mm. Tổng thay đổi hình học là 2,0 mm: 1,4 mm trước mốc sau bào và 0,6 mm sau đó. Nếu giả định hai mặt được lấy đều ở bước cuối, mỗi mặt tương ứng 0,3 mm về số học.
Đây không phải lượng chà khuyến nghị hoặc khả năng bảo đảm của một máy. Phân bố thực còn phụ thuộc phôi, số bước, dụng cụ, băng nhám và phương án công nghệ. Nếu mặt không phẳng hoặc phải loại vết sâu, không thể dùng phép trừ đơn giản để cam kết đủ lượng dư.
Giả sử tiêu chí giao minh họa là 20,0 ±0,3 mm, khoảng cuối là 19,7–20,3 mm. Trị số sau bào 20,6 mm không phải lỗi theo tiêu chí cuối nếu công đoạn và mục tiêu trung gian đã được xác nhận; nhưng cũng không thể giao nguyên trạng như đã hoàn tất.
3. Đặt vị trí kiểm để thấy phân bố
| Mốc | Nhận diện cần giữ | Dữ liệu cần đọc |
|---|---|---|
| Trước gia công | Mã thanh, quy cách, trạng thái | Phạm vi kích thước và phần cần chuẩn bị |
| Sau bào | Vị trí đo, mặt/cạnh và dụng cụ | Mức còn lại cho bước sau |
| Sau chà | Cùng cách nhận diện hoặc thay đổi có ghi | Kích thước cá thể và ngoại quan |
| Kiểm cuối | Yêu cầu phiên bản đúng | Đạt, giữ chờ hoặc cần xử lý |
Không chỉ lấy trung bình nhiều điểm rồi bỏ dữ liệu gốc. Nếu tiêu chí áp cho từng vị trí, một điểm dưới giới hạn vẫn cần xử lý dù trung bình nằm trong khoảng. Nếu phương pháp dùng cách tổng hợp khác, phải được xác định trước.
4. Phân biệt sai lệch sản phẩm với vấn đề phép đo
Khi hai ca báo số khác, kiểm vị trí, dụng cụ, cách đặt và điều kiện đo trước khi thay mục tiêu máy. Độ phân giải hiển thị không tự là độ chính xác của phép đo. Bề mặt thô hoặc cong cũng có thể khiến người kiểm đặt dụng cụ khác nhau.
Nếu cần kiểm đối chiếu, dùng phương án được chấp thuận và giữ cả kết quả ban đầu. Không chọn riêng giá trị thuận lợi nhất để kết luận. Khi gần ranh giới, cách xử lý cần theo quy tắc quyết định cùng mức phù hợp của hệ đo.
Việc xác minh dụng cụ và phương pháp là một phần công việc QC, không phải lý do tự bỏ một kết quả bất lợi. Mỗi nhận định cần có dữ liệu và người xác nhận.
5. Theo dõi biến động theo lô và dụng cụ
Phiếu quá trình nên nối mã vật liệu, cấu hình máy, dụng cụ hoặc băng nhám và thời gian. Khi thấy kích thước đổi dần, dữ liệu giúp xác định phạm vi cần kiểm lại. Không lấy một nguyên nhân quen thuộc như “nhám mòn” làm kết luận trước khi xác minh.
Thử cải tiến nên nêu câu hỏi rõ và giữ ổn định các yếu tố có thể kiểm soát. Nếu đồng thời đổi phôi, mục tiêu bào và băng nhám, kết quả khác đi chưa cho biết yếu tố nào tạo tác động. Giữ phiên bản phương án giúp ca sau tái tạo đúng điều kiện đã được duyệt.
Khi tính thu hồi, tách phần vật liệu lấy theo công nghệ với hàng không đạt và phần làm lại. Các nhóm có ý nghĩa quản lý khác nhau, không nên gộp hết thành một tỷ lệ hao hụt.
6. Chuẩn bị yêu cầu mua phôi và nghiệm thu
Gửi kích thước giao cuối cùng, các bước còn thực hiện và dữ liệu phôi đang có. Với gỗ keo xẻ, cần chốt trạng thái trước hoặc sau sấy; với gỗ keo sấy, làm rõ có bào/chà hay còn phôi thô. Không suy các mức giống nhau từ tên hàng chung.
Có lấy kích thước cài máy làm số nghiệm thu? Cần đo sản phẩm theo phương pháp; số cài là thông tin công đoạn.
Chà nhám chỉ đổi ngoại quan? Có lấy vật liệu nên phải xem yêu cầu kích thước cùng bề mặt.
Chừa bao nhiêu là hợp lý? Cần đánh giá theo nguyên liệu và quy trình. Xem lượng dư gia công và cách ghi dung sai.
Nguồn và phạm vi sử dụng
Nguồn kỹ thuật được dẫn để tra nguyên lý, thuật ngữ và phạm vi công nghệ; tài liệu hãng không xác nhận LEFAMI sở hữu thiết bị đó. Bảng thực hành và ví dụ số học do LEFAMI biên soạn, không phải chế độ vận hành hoặc dung sai mặc định. Quy trình, giới hạn thiết bị và tiêu chí sản phẩm cần được xác nhận cho đơn hàng thực tế; hướng dẫn nước ngoài không được trình bày như quy định pháp luật Việt Nam.
Đọc tiếp theo chủ đề
- Bào hai mặt và bào bốn mặt: chọn theo yêu cầu nào?
- Các yếu tố cần xác nhận khi chọn độ nhám bề mặt gỗ
- Nhận biết xước dao, lẹm cạnh và sứt đầu khi gia công
- Cọc gỗ keo và hàng rào chắn bùn Silt Fence: Hướng dẫn lựa chọn, quy cách và đặt hàng B2B