
1. Nesting khác một bản vẽ xếp hình ở đâu?
Phần mềm nesting bố trí các chi tiết theo dữ liệu đầu vào và ràng buộc đã đặt. Với gia công CNC, kết quả còn phải chuyển thành đường chạy dao và trình tự phù hợp. Một cách xếp đẹp trên màn hình có thể chưa dùng được nếu chi tiết nhỏ mất khả năng giữ sau khi cắt rời hoặc hướng mặt trang trí bị đảo.
Vì vậy, đầu bài cần gồm cả hình học và công nghệ. Kích thước thành phẩm, lượng dư, chiều vân, mặt trên/dưới, vật liệu, vùng không dùng và quy tắc xoay phải được nhận diện. Dữ liệu nào chưa xác nhận nên được đánh dấu thay vì để phần mềm chọn theo mặc định mà người lập không biết.
2. Chuẩn bị bảng chi tiết có thể kiểm tra
| Trường | Ví dụ cách mô tả | Lỗi giúp phòng ngừa |
|---|---|---|
| Mã và phiên bản | Chi tiết A, bản vẽ R02, số lượng theo lệnh | Dùng lại kích thước cũ |
| Vật liệu | Loại tấm, chiều dày thực, lớp phủ và mã lô | Trộn hai tấm nhìn giống nhưng khác cấu tạo |
| Hướng | Chiều vân, mặt nhìn và phép xoay được cho phép | Đúng kích thước nhưng sai ngoại quan |
| Biên và khoảng cách | Phần mép loại, cách định nghĩa khoảng trống | Nhầm khoảng trống với đường kính dao |
| Gá và cắt rời | Yêu cầu giữ các vùng, cách xử lý chi tiết nhỏ đã duyệt | Mất giữ khi đường biên hoàn tất |
| Đầu ra | Nhãn, mã bộ và công đoạn tiếp theo | Khó phân loại sau lấy hàng |
Khi nhận tệp từ khách, nên kiểm một mẫu với bản vẽ có kích thước. Việc phần mềm mở được tệp không chứng minh đơn vị, tỷ lệ và nhận diện mặt đã đúng. Một đường bao trùng hoặc chưa kín cũng cần được phát hiện trước khi thành đường gia công.
3. Ví dụ xếp hình chữ nhật có khoảng cách
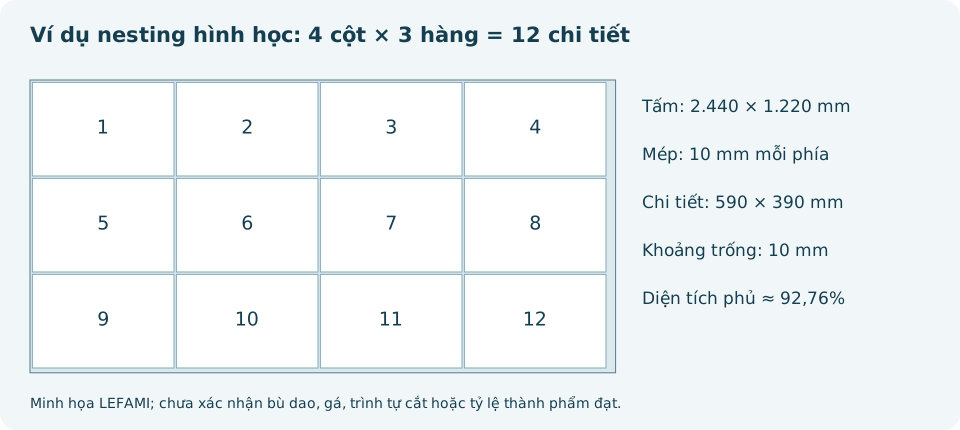
Giả sử tấm là 2.440 × 1.220 mm, chừa mép 10 mm ở mỗi phía nên vùng hình học còn 2.420 × 1.200 mm. Chi tiết giả định là 590 × 390 mm, xếp cùng hướng và khoảng trống giữa hai chi tiết là 10 mm. Bốn cột chiếm 4 × 590 + 3 × 10 = 2.390 mm; ba hàng chiếm 3 × 390 + 2 × 10 = 1.190 mm. Về hình học, cách bố trí 12 chi tiết nằm trong vùng đã nêu.
Diện tích 12 chi tiết là 2.761.200 mm²; diện tích tấm nguyên là 2.976.800 mm². Tỷ số khoảng 92,76%. Đây là mức sử dụng diện tích hình học của ví dụ, chưa phải hiệu suất vật liệu thực tế. Nó chưa xác nhận dao, lượng dư, hướng cắt, gá và vị trí khuyết tật đều phù hợp.
Khoảng 10 mm trong ví dụ là khoảng trống giả định giữa đường bao thành phẩm, không phải khuyến nghị chọn dao hoặc chế độ cắt. Tùy cách phần mềm định nghĩa khoảng cách và bù dao, người lập phải đối chiếu các đường chạy thực trước khi chấp nhận sơ đồ.
4. Bố trí phải đi cùng giữ phôi và trình tự
Khi đường cắt làm các phần tách rời, điều kiện giữ có thể thay đổi. Sơ đồ nesting cần được xem cùng vùng hút, tấm hy sinh, vật liệu và cấu hình máy. Không lấy kết quả tính diện tích để suy ra mọi chi tiết đã đủ điều kiện gia công.
Những giải pháp như giữ cầu nối, để lớp vật liệu mỏng hoặc thay thứ tự cắt chỉ có thể lựa chọn sau khi đánh giá theo thiết bị, dụng cụ và sản phẩm. Mỗi giải pháp còn ảnh hưởng bước lấy hàng, hoàn thiện cạnh và thời gian. Bài này không đưa kích thước cầu nối hay chiều dày lớp giữ dùng chung.
Để so hai phương án, có thể dùng bảng gồm số chi tiết dự kiến, thời gian cắt, thời gian lấy và phân loại, mức hoàn thiện lại và số chi tiết đạt. Một phương án tăng tỷ lệ xếp nhưng khiến công đoạn sau chậm hơn chưa chắc có lợi cho toàn dây chuyền.
5. Quản lý nhãn và phần dư còn sử dụng
Chi tiết ra khỏi tấm nên nối được về bộ sản phẩm, mặt, cạnh và nguyên công tiếp theo. Nhãn có thể in mã bộ và mã chi tiết thay vì một số thứ tự không ai tra được. Với mặt có yêu cầu ngoại quan, vị trí dán nhãn cần được thống nhất để không làm hỏng lớp phủ.
Phần dư muốn đưa lại vào kho cần có nhận diện vật liệu, kích thước sử dụng, chiều vân và tình trạng thực. Không nên chỉ ghi “ván thừa”. Nếu lấy một hình chữ nhật bao ngoài làm kích thước phần dư có khuyết góc, phải ghi rõ vùng không được dùng để tránh phần mềm xếp nhầm vào đó.
Phân biệt phần dư tái sử dụng với phế liệu và lượng bị lấy đi bởi dao. Báo cáo chỉ ghi “hao hụt 7%” mà không nói mẫu số và cách phân loại sẽ khó so giữa các đơn hàng. Một định nghĩa nhất quán có ích hơn nhiều chữ số thập phân.
6. Hồ sơ nghiệm thu và câu hỏi thường gặp
Hồ sơ nên có bảng chi tiết, sơ đồ xếp, nhận diện tấm, cấu hình xuất chương trình và biên bản mẫu đầu. Khi đổi bản vẽ hoặc đổi vật liệu, kiểm xem sơ đồ và nhãn đã được tạo lại chưa. Giữ cả phiên bản được duyệt và bằng chứng dùng đúng phiên bản trên máy.
Cùng diện tích có xếp được cùng số lượng? Không. Hình dạng, chiều vân, kích thước tấm và khoảng cách cùng ảnh hưởng tới tính khả thi.
Tối ưu phần mềm có bảo đảm ít phế nhất? Kết quả phụ thuộc dữ liệu và mục tiêu tối ưu được đặt. Cần kiểm cả công nghệ gia công và số thành phẩm đạt.
Nesting có áp trực tiếp cho thanh gỗ xẻ? Tối ưu cắt chiều dài thanh là bài toán khác với xếp tấm hai chiều. Với gỗ keo xẻ và cấu kiện pallet, nên bắt đầu từ bảng quy cách và bài quản lý chiều dài phôi.
Nguồn và phạm vi sử dụng
- HOMAG — Cấu hình nesting CENTATEQ N-510, ví dụ chức năng theo model
- HOMAG — Tổ chức giải pháp nesting và thao tác vật liệu
Tài liệu hãng được dẫn để tra nguyên lý, thuật ngữ và ví dụ cấu hình, không phải xác nhận LEFAMI sở hữu thiết bị đó. Bảng thực hành, phép tính và tình huống do LEFAMI biên soạn; các số giả định không phải thông số chạy máy. Khi vận hành phải dùng tài liệu đúng máy, dụng cụ, gá và quy trình đã được xác nhận.
Đọc tiếp theo chủ đề
- CNC router ngành gỗ: cấu tạo và phạm vi ứng dụng
- Máy khoan CNC và trung tâm gia công gỗ
- CAD, CAM và G-code: vai trò trong quy trình CNC
- Gỗ keo sấy: Cẩm nang độ ẩm, kiểm tra chất lượng và đặt mua sỉ