
1. Tách điều khiển, hiển thị và lưu dữ liệu
PLC là bộ điều khiển lập trình dùng để tiếp nhận tín hiệu và xử lý chương trình cho những chức năng được thiết kế. HMI là giao diện người–máy, hiển thị thông tin và cho người dùng thao tác trong phạm vi được cấu hình. Hệ thu thập hoặc quản lý dữ liệu có thể là một lớp khác; không nên mặc định có HMI là đã lưu được lịch sử sản xuất.
Trong dây chuyền gỗ, tín hiệu có thể liên quan nhận diện phôi, trạng thái cấp, truyền động và công đoạn. Chức năng thật phụ thuộc thiết kế thiết bị. Bài viết không khẳng định mọi máy đều có cùng PLC hoặc giao thức, cũng không mô tả cấu hình hiện hữu của LEFAMI.
Khi trao đổi đầu tư, nên hỏi từng chức năng nằm ở đâu, khi mất liên lạc thì trạng thái nào được duy trì và ai có quyền thay đổi. Những câu hỏi này xác định phạm vi hệ thống tốt hơn danh sách nhãn hiệu màn hình.
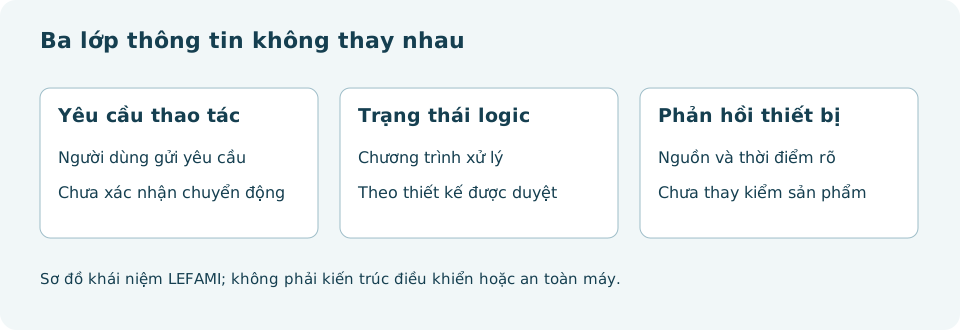
2. Lệnh không phải xác nhận kết quả
| Lớp | Ví dụ ý nghĩa | Không tự chứng minh |
|---|---|---|
| Yêu cầu của người dùng | Đã gửi yêu cầu chạy theo thao tác được phép | Máy đã chấp nhận hoặc đã chuyển động |
| Trạng thái logic | Điều kiện chương trình đang đánh giá | Cơ cấu thực đã đạt vị trí |
| Phản hồi thiết bị | Tín hiệu có định nghĩa từ cảm biến hoặc truyền động | Mọi đặc tính sản phẩm đã đạt |
Một màn hình nên đặt tên để người vận hành biết đang nhìn lớp nào. “Đã gửi lệnh” và “đang chạy theo phản hồi” cần khác nhau. Nếu phản hồi không còn cập nhật, hiển thị chất lượng hoặc độ mới dữ liệu thay vì giữ màu xanh như thể vẫn đang xác nhận.
3. Ví dụ thiết kế một trạng thái có thể hiểu
Giả sử người lập phương án muốn theo dõi công đoạn cấp phôi. Có thể mô tả yêu cầu bằng các trạng thái chờ, sẵn sàng theo định nghĩa, đang xử lý, hoàn tất hoặc cần chú ý. Với mỗi trạng thái, ghi điều kiện vào, điều kiện ra và bằng chứng cần có. Đây là mô hình trao đổi yêu cầu, không phải chương trình vận hành máy.
Nếu cảm biến chỉ phát hiện vật tại một điểm, đừng đặt nhãn “phôi đạt chất lượng”. Nếu phản hồi chỉ nói bộ truyền động đã nhận yêu cầu, đừng gọi đó là “sản phẩm hoàn tất”. Tên trạng thái phải bám đúng phạm vi tín hiệu.
Nhật ký nên ghi thời điểm và nguồn của thay đổi trạng thái. Khi dừng bất thường, người phân tích có thể xem trình tự thay vì dựa vào ảnh màn hình cuối cùng.
4. Biến yêu cầu sản xuất thành danh mục tín hiệu
Một danh mục cơ bản có mã, tên, ý nghĩa, kiểu dữ liệu, đơn vị, nguồn, tần suất cập nhật và quyền ghi. Đối với số đếm, cần định nghĩa đếm ở đâu, theo cạnh nào hoặc sự kiện nào và khi nào được đặt lại. Đối với thông số công nghệ, cần giới hạn và quyền thay theo quy trình đã xác nhận.
Ví dụ số học, bộ đếm tăng từ 1.250 lên 1.430 trong một khoảng đã xác định cho chênh 180. Chưa thể gọi đó là 180 thành phẩm đạt nếu điểm đếm nằm ở đầu vào hoặc có phôi chạy lại. Cần nối số đếm với trạng thái và cách xử lý lặp.
Cũng cần phân biệt dữ liệu kế hoạch, giá trị cài và số đo thực. Nếu HMI hiển thị tốc độ đặt, ghi rõ đó là tốc độ đặt; không dùng nó làm dữ liệu kiểm chứng tốc độ vật liệu khi chưa có cơ sở.
5. Phân quyền và quản lý phiên bản
Nên tách người xem, vận hành, thay thông số được phép và bảo trì/lập trình theo trách nhiệm. Việc đặt một mật khẩu chung cho mọi ca không giúp biết ai đã thay gì. Khi có thay đổi, lưu người, thời điểm, lý do, phiên bản và phần cần kiểm lại.
Hồ sơ bàn giao cần có bản sao lưu phù hợp, danh mục phần mềm, tài liệu chức năng và cách khôi phục được xác nhận. Một bản sao không được thử khả năng khôi phục chưa đủ bảo đảm khôi phục thực tế. Việc thử phải có kế hoạch và phạm vi cho phép, không thực hiện tùy tiện trên dây chuyền đang sản xuất.
HMI thông thường không tự trở thành thiết bị thực hiện chức năng an toàn. Phần an toàn của máy cần kiến trúc và xác nhận tương ứng; quyền đổi trên màn hình không thay đánh giá đó.
6. Ứng dụng vào quản lý xưởng gỗ
Có thể bắt đầu từ một điểm cần dữ liệu: số phôi vào, thời gian dừng hoặc kết quả kiểm. Xác định câu hỏi trước rồi chọn nguồn. Không cần số hóa mọi tín hiệu ngay nếu chưa biết ai sử dụng và ra quyết định gì từ chúng.
Với gỗ keo xẻ và gỗ keo sấy, mã lô giúp nối nguyên liệu qua công đoạn. Với pallet hoặc cọc gỗ, cần phân biệt bộ đếm công đoạn với số lượng được QC chấp thuận.
HMI mất kết nối có nghĩa máy đã dừng? Không tự suy; phải theo thiết kế và trạng thái xác minh được.
PLC có tự giải quyết mọi lỗi dữ liệu? Không. Cần cảm biến, chương trình và định nghĩa phù hợp. Xem tiếp thu thập dữ liệu và cảnh báo.
Nguồn và phạm vi sử dụng
- GE Vernova — Giải thích vai trò PLC, HMI và SCADA
- Siemens — WinCC Unified V19, ví dụ tài liệu HMI và kết nối
Nguồn hãng và cơ quan kỹ thuật được dẫn để tra khái niệm và phạm vi; không xác nhận LEFAMI đang dùng cấu hình đó. Bảng dữ liệu và ví dụ số học do LEFAMI biên soạn, không phải hướng dẫn đấu nối, cài đặt hoặc thiết kế chức năng an toàn. Can thiệp và xác nhận hệ thống cần người có trách nhiệm, tài liệu đúng thiết bị và đánh giá phù hợp. Tài liệu nước ngoài không được trình bày như quy định pháp luật Việt Nam.