
1. Bắt đầu từ mã dao thay vì một con số truyền miệng
Hai dao cùng đường kính có thể khác số lưỡi, hình học, vật liệu chế tạo, chiều dài làm việc và phạm vi ứng dụng. Vì vậy, một bộ thông số được báo là tốt cho “dao 6” chưa đủ để áp dụng. Cần mã cụ thể và tài liệu đúng phiên bản, cùng vật liệu và nguyên công mà khuyến nghị của hãng đề cập.
Phiếu dụng cụ nên tách đường kính cắt, đường kính chuôi, chiều dài làm việc, độ nhô theo cấu hình đã xác nhận, số lưỡi hữu hiệu và chiều quay. Holder, collet và giao diện trục chính cũng phải phù hợp. Không lấy giới hạn của một phần làm giới hạn cho toàn bộ tổ hợp.
Với vật liệu gỗ, hướng thớ, lõi và lớp phủ là thông tin cần gửi khi hỏi hỗ trợ. Danh mục dụng cụ có nhiều họ dao cho nhu cầu khác nhau; tên gọi thương mại chung không thay việc đối chiếu đúng ứng dụng.
2. Phân biệt các đại lượng và đơn vị
| Ký hiệu | Ý nghĩa | Đơn vị trong bài |
|---|---|---|
| n | Tốc độ quay trục chính | vòng/phút |
| z | Số lưỡi cắt hữu hiệu dùng trong phép tính | Số đếm |
| vf | Lượng chạy dao theo thời gian | mm/phút |
| fz | Lượng tiến danh nghĩa trên mỗi răng | mm/răng |
| D | Đường kính cắt | mm |
| vc | Tốc độ cắt tại đường kính đang xét | m/phút |
Trong tài liệu tiếng Anh, feed rate và spindle speed không cùng đại lượng. Nếu bảng ghi inch/phút mà biểu mẫu dùng mm/phút, phải đổi đơn vị trước. Quy đổi 1 inch = 25,4 mm; không đổi tên đơn vị mà giữ nguyên con số.
3. Dùng công thức để kiểm tra dữ liệu
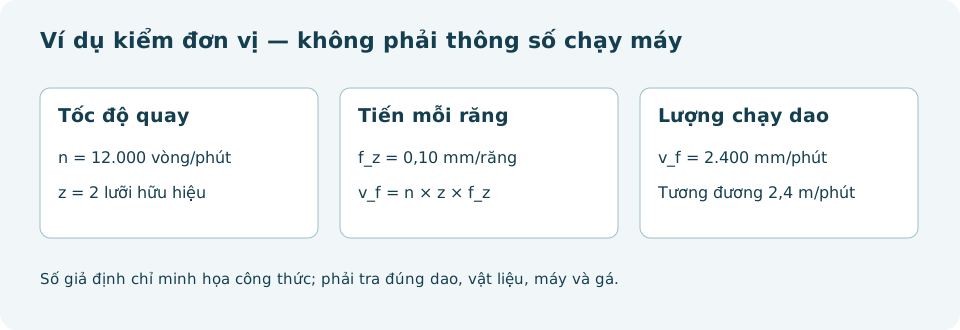
Quan hệ thường dùng là vf = n × z × fz, hay fz = vf/(n × z). Ví dụ thuần số học: n = 12.000 vòng/phút, z = 2 và fz = 0,10 mm/răng thì vf = 2.400 mm/phút = 2,4 m/phút. Các giá trị được chọn để minh họa phép tính, không phải khuyến nghị chạy một loại dao hoặc vật liệu.
Nếu lượng chạy giữ 2.400 mm/phút mà tốc độ quay tăng thành 18.000 vòng/phút với cùng z, lượng tiến danh nghĩa mỗi răng trở thành khoảng 0,0667 mm/răng. Do đó, tăng vòng quay không đồng nghĩa mọi điều kiện cắt giữ nguyên. Ngược lại, việc giữ một fz tính toán cũng chưa đủ chứng minh chế độ phù hợp.
Với D tính bằng mm và n bằng vòng/phút, vc = π × D × n/1.000 cho đơn vị m/phút. Ví dụ D = 6 mm và n = 12.000 cho khoảng 226,2 m/phút. Tốc độ cắt khác lượng chạy của máy: hai số không thể thay thế nhau vì cùng có chữ “m/phút”.
Phép chia thời gian lý tưởng L/vf cũng cần đúng đơn vị. Đường dài 1.000 mm ở mức 2.400 mm/phút cho 25 giây nếu giả định chạy đều. Chưa tính tăng/giảm tốc, góc, chuyển động khác hoặc đổi dao, nên không dùng trực tiếp làm thời gian chu kỳ máy.
4. Đọc điều kiện đi kèm bảng khuyến nghị
Tìm đúng họ dao và nhóm vật liệu, rồi xem giới hạn tốc độ, độ sâu/rộng cắt, nhô dao và những chú thích của hãng. Một dòng chip load được công bố dưới điều kiện nhất định không tự áp dụng nguyên vẹn khi đổi cách ăn dao hoặc hình học nguyên công.
Với đường chạy nhiều đoạn ngắn, tốc độ thực của máy có thể không giữ bằng giá trị lập trình trong suốt đường. Vì vậy, fz danh nghĩa tính từ feed cài đặt là thông tin để đọc hồ sơ, không phải phép đo trực tiếp chiều dày phoi ở mọi vị trí. Cần xem thêm dữ liệu vận hành và điều kiện cắt thực nếu phân tích chất lượng.
Không chọn vòng quay chỉ từ công thức để cố đạt một lượng chạy mong muốn. Dao, holder, máy và gá đều có phạm vi làm việc. Bộ thông số chỉ có ý nghĩa khi mọi điều kiện liên quan được đáp ứng theo tài liệu và quy trình xác nhận.
5. Lập phiếu thử có thể rút kinh nghiệm
Một phiếu nên ghi mã vật liệu, lô, mã dao, tình trạng dao, cấu hình gá, phiên bản chương trình và thông số đã được duyệt. Kết quả ghi theo đặc tính: kích thước, cạnh, mặt, hiện tượng bất thường và số lượng kiểm. Đừng chỉ ghi “chạy ổn” vì ca sau sẽ không biết đã kiểm phần nào.
Khi cần điều chỉnh, xác định một câu hỏi rõ và giới hạn thử được người phụ trách chấp thuận. Giữ những yếu tố có thể kiểm soát ổn định và ghi thay đổi. Nếu cùng lúc đổi dao, feed và vật liệu, rất khó quy kết kết quả tốt hoặc xấu cho một yếu tố riêng.
Ngoại quan cháy, sứt hoặc rung là hiện tượng cần ghi nhận, không tự cho một kết luận nguyên nhân duy nhất. Có thể liên quan nhiều yếu tố gồm dụng cụ, vật liệu, gá hoặc chương trình; cần kiểm theo hồ sơ thay vì chỉ tăng hoặc giảm một con số theo cảm giác.
6. Áp dụng vào quản lý chất lượng phôi gỗ
Với gỗ keo sấy, nên nối phiếu gia công với dữ liệu độ ẩm và kiểm phôi. Nếu nguồn phôi hoặc quy cách thay đổi, đánh giá lại phạm vi thông số cũ. Với gỗ keo xẻ còn lượng dư, cần biết bề mặt và phần vật liệu nào sẽ được lấy đi trước khi dùng tiêu chí thành phẩm.
Nhiều lưỡi hơn có luôn cho năng suất cao hơn? Không tự động. Công thức chỉ biểu diễn quan hệ danh nghĩa; còn khả năng thoát phoi, vật liệu, máy và các giới hạn thực.
Có lấy thông số cho MDF áp sang gỗ tự nhiên? Không mặc định. Tra nhóm vật liệu và mã dao phù hợp, rồi xác nhận với điều kiện thực.
Ghi mỗi RPM và feed có đủ? Chưa đủ để tái tạo. Cần thêm dụng cụ, vật liệu, nguyên công và gá đã dùng. Xem quản lý dữ liệu CAD/CAM để nối phiếu thử với chương trình.
Nguồn và phạm vi sử dụng
- LMT Onsrud — Catalogue kỹ thuật 2017, công thức chip load và đơn vị
- LMT Onsrud — Trang catalogue để tra tài liệu dụng cụ phù hợp
Tài liệu hãng được dẫn để tra nguyên lý, thuật ngữ và ví dụ cấu hình, không phải xác nhận LEFAMI sở hữu thiết bị đó. Bảng thực hành, phép tính và tình huống do LEFAMI biên soạn; các số giả định không phải thông số chạy máy. Khi vận hành phải dùng tài liệu đúng máy, dụng cụ, gá và quy trình đã được xác nhận.
Đọc tiếp theo chủ đề
- CNC router ngành gỗ: cấu tạo và phạm vi ứng dụng
- Máy CNC nesting và tổ chức cắt tấm
- Máy khoan CNC và trung tâm gia công gỗ
- Gỗ keo sấy: Cẩm nang độ ẩm, kiểm tra chất lượng và đặt mua sỉ